
 ING
Dozarea polimerului este ajustarea cu cea mai rapidă mișcare pe care o puteți face pe o instalație de presă cu șurub și, de asemenea, este și cea mai ușor de greșit. Subdozați nămolul, iar presa împinge solide fine prin sită. Supradozați, iar bancul de polimer urcă în timp ce tortul rămâne umed. Obțineți doza corectă și aceeași mașină poate produce turte vizibil mai uscate și filtrat mai clar în aceeași tură, fără o singură schimbare mecanică. Acest articol explică ce se schimbă atunci când dozarea polimerului se mișcă, ce cifre de performanță răspund mai întâi și cum se stabilește o fereastră de dozare care să mențină presa stabilă și costurile sub control.
De ce doza de polimer modifică atât de repede rezultatele presării cu șurub
O mașină de deshidratare a nămolului cu presa cu șurub funcționează diferit de o presă cu bandă sau o centrifugă. Nămolul intră în zona de alimentare și este transportat de-a lungul unui arbore conic, unde presiunea crescândă forțează apa să iasă prin golurile dintre inelele fixe și cele mobile. Structura floc creată de condiționarea polimerilor determină modul în care turta eliberează acea apă. Dacă flocurile sunt mici și slabe, trec prin golurile sită și ajung în filtrat. Dacă flocurile sunt supradimensionate și alunecoase, prind apă în interiorul prăjiturii, iar zona de compresie nu o poate stoarce. Doza de polimer, cu alte cuvinte, decide dacă presa funcționează într-o fereastră stabilă sau se deplasează către unul dintre cele două moduri de defecțiune.
Cele două moduri de eșec: subdozare și supradozare
Subdozare: flocuri slabe, filtrat murdar
Când doza de polimer este prea mică, particulele nu sunt complet neutralizate sau legate. Flocurile rămân mici, se forfecă ușor în zona de amestecare și trec prin sită. Primul avertisment vizibil este un filtrat tulbure și solide în suspensie în creștere în fluxul de retur. În cazurile severe, captarea de solide poate scădea sub 70 la sută, ceea ce înseamnă că instalația recirculează aceeași încărcătură de poluare către șeful lucrării și o tratează a doua oară. Turta iese, de asemenea, mai umedă și tinde să se despartă la capătul de descărcare, deoarece structura slabă a flocului se prăbușește sub compresie.
Supradozare: exces de polimer, prăjitură umedă
Supradozajul este mai înșelător. Polimerul suplimentar acoperă flocurile, făcându-le alunecoase, astfel încât prăjitura alunecă prin zona de compresie fără a elibera apă. Apa liberă rămâne blocată în interiorul rețelei de floc, iar uscăciunea prăjiturii scad sau cade. Filtratul devine din nou tulbure, dar de data aceasta turbiditatea provine mai degrabă de la polimerul dizolvat decât de la solidele brute. Consumul de polimeri pe tonă uscată crește, apare spumă în rezervorul de dozare și canalul de filtrat, iar ecranul necesită curățare mai frecventă. Polimerul rezidual din filtrat poate interfera, de asemenea, cu procesele biologice sau membranare din aval.
Indicatori cheie de performanță care se schimbă cu doza de polimer
Cel mai bun mod de a vedea modul în care doza de polimer afectează o presa cu șurub este de a compara cele trei stări de dozare una lângă alta.
| Nivelul dozei | Captarea solidelor | Solide de tort | Costul polimerului pe tonă uscată | Impact operațional |
|---|---|---|---|---|
| Subdozat | Scăzut; filtratul este tulbure | Sub așteptat; prajitura se sfarama | Înșelător de scăzut | Curățare frecventă a ecranului; solidele recirculare |
| Optim | Înalt; filtratul este limpede | Maxim pentru nămolul dat | Cost total echilibrat | Funcționare stabilă; ecran cu autocurățare |
| Supradozat | Polimer ridicat, dar rezidual în filtrat | Podiș sau declin | Mai sus decât este necesar | murdărirea ecranului; alunecarea șuruburilor; spumând |
Optimul practic se află aproape de granița dintre optim și supradozaj. Cea mai mică doză care menține uscarea prăjiturii pe platou și filtratul limpede este, de asemenea, cea mai mică doză de cost total. Împingerea dozei mai mare din acel punct adaugă cheltuieli chimice fără a îmbunătăți rezultatele.
Date de câmp: Câte solide de tort poate adăuga polimerul?
O instalație municipală din Statele Unite a rulat aceleași prese cu șurub la două rate de doză de polimer și a înregistrat diferența în producția normală. La 45 de kilograme active de polimer pe tonă uscată de nămol, presa media 18,85 procente solide de tort . La 36 de lire active pe tonă uscată, media a fost de 17,73 la sută. Acest câștig de 1,1 puncte procentuale a provenit de la aproximativ 25 la sută mai mult polimer, așa că fabrica a trebuit să cântărească costul de transport mai mic cu costul chimic mai mare.
Datele de referință de câmp mai larg indică în aceeași direcție. Cu tipul potrivit de polimer și doza potrivită, o presă cu șurub poate câștiga 3 până la 8 puncte procentuale de solide uscate pe aceeași mașină, fără investiții de capital. Aceleași date de referință arată, de asemenea, că polimerul greșit, sau polimerul potrivit în doza greșită, poate șterge complet acest avantaj. Acesta este motivul pentru care dozarea polimerului este unul dintre primele lucruri pe care trebuie să le verificați atunci când o presă cu șurub nu își îndeplinește specificațiile.
Cum să găsiți doza optimă de polimer pentru nămolul dvs
Începeți cu un test Floc, nu cu o încercare la scară completă
Luați o probă de un litru din nămolul de alimentare real, adăugați soluția de polimer la concentrația pe care intenționați să o utilizați și amestecați ușor. Căutați trei lucruri: dimensiunea flocului, rezistența flocului și claritatea supernatantului. Flocuri sănătoase se formează în câteva secunde, supraviețuiesc unei agitații ușoare și lasă apă limpede. Dacă apa rămâne tulbure, doza este prea mică. Dacă apa conține puf vizibil sau flocurile se simt lipicioase, doza este deja prea mare.
Confirmați cu o accelerare controlată pe presă
Începeți cu 60-70% din doza sugerată de testul floc. Mențineți constant debitul de alimentare și așteptați 15-20 de minute pentru ca presa să se stabilească. Creșteți doza în trepte de aproximativ 10-15% la fiecare 20-30 de minute și înregistrați turbiditatea filtratului, uscarea prăjiturii și curentul de apăsare la fiecare pas. Uscarea prăjiturii va crește, apoi va crește, apoi va rămâne plată sau va scădea. Doza chiar înainte de începerea platoului este optimul practic. Pentru funcționarea zilnică, opriți-l cu 5-10 la sută pentru a lăsa loc pentru variații în calitatea nămolului.
Monitorizați semnalele potrivite
Solidele în suspensie filtrate, uscarea turtei, costul polimerului pe tonă uscată, presiunea diferențială a ecranului și frecvența de curățare sunt cele cinci numere care vă spun dacă doza este încă corectă. Nu urmăriți singur uscăciunea prăjiturii. Dacă filtratul devine tulbure în timp ce solidele de turtă cresc, pur și simplu transformați o problemă de filtrat într-o metrică de turtă. Filtratul este sistemul de avertizare timpurie; tortul este rezultatul financiar.
Pregătirea polimerilor și precizia dozării: partea echipamentului
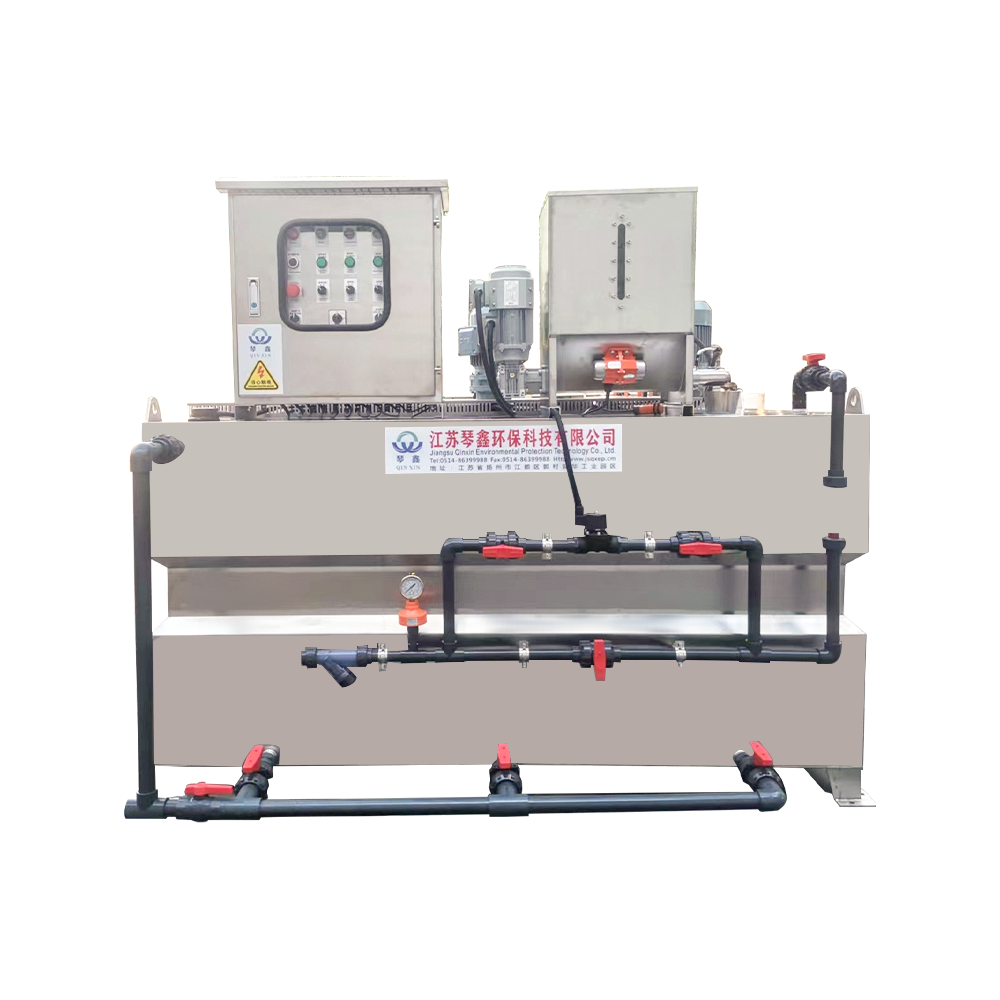
Chiar și doza teoretică corectă eșuează dacă polimerul este prost îmbătrânit, diluat neuniform sau pompat la o rată care nu se potrivește cu debitul de nămol de intrare. Supapele manuale se deplasează, iar operatorii nu le pot urmări în fiecare minut. O unitate de dozare automată rezolvă problema deoarece pregătește soluția stoc, o diluează la concentrația țintă și măsoară continuu producția proporțional cu debitul de alimentare. Pentru instalațiile în care concentrația de nămol variază în timpul zilei, an sistem integrat de dozare a polimerilor cu control cu frecventa variabila este o investiție practică care protejează atât calitatea filtratului, cât și consumul de polimeri. Instalațiile cu prese identice pot produce rezultate diferite doar pentru că una are echipament de dozare precis, iar cealaltă nu.
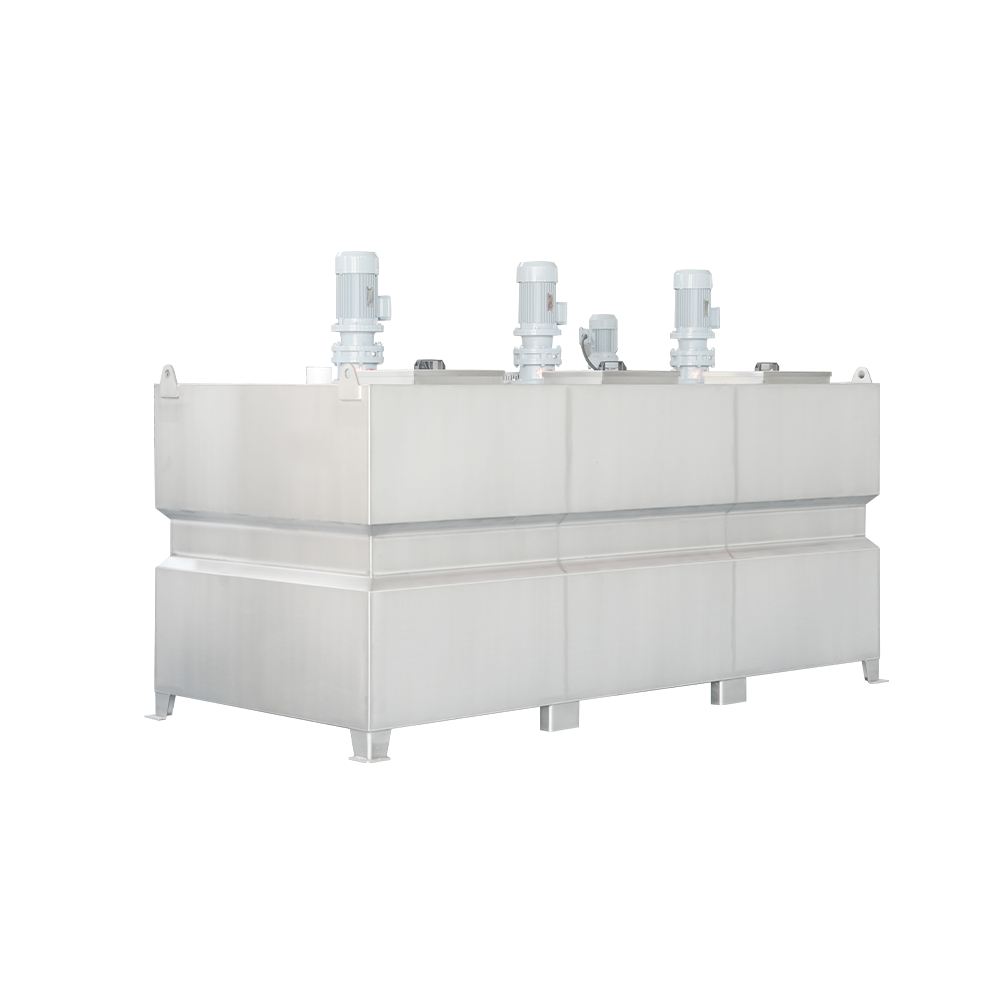 Dozare automată integrată personalizată a substanțelor chimice pulbere Dozare cu frecvență variabilă Dev Yangzhou Qinxin Environmental Protection Technology Co., Ltd. este China, personalizată, automată integrată, dozare chimică a pulberii, frecvență variabilă... Vizualizare produs →
Designul presei cu șurub și modul în care interacționează cu cererea de polimeri
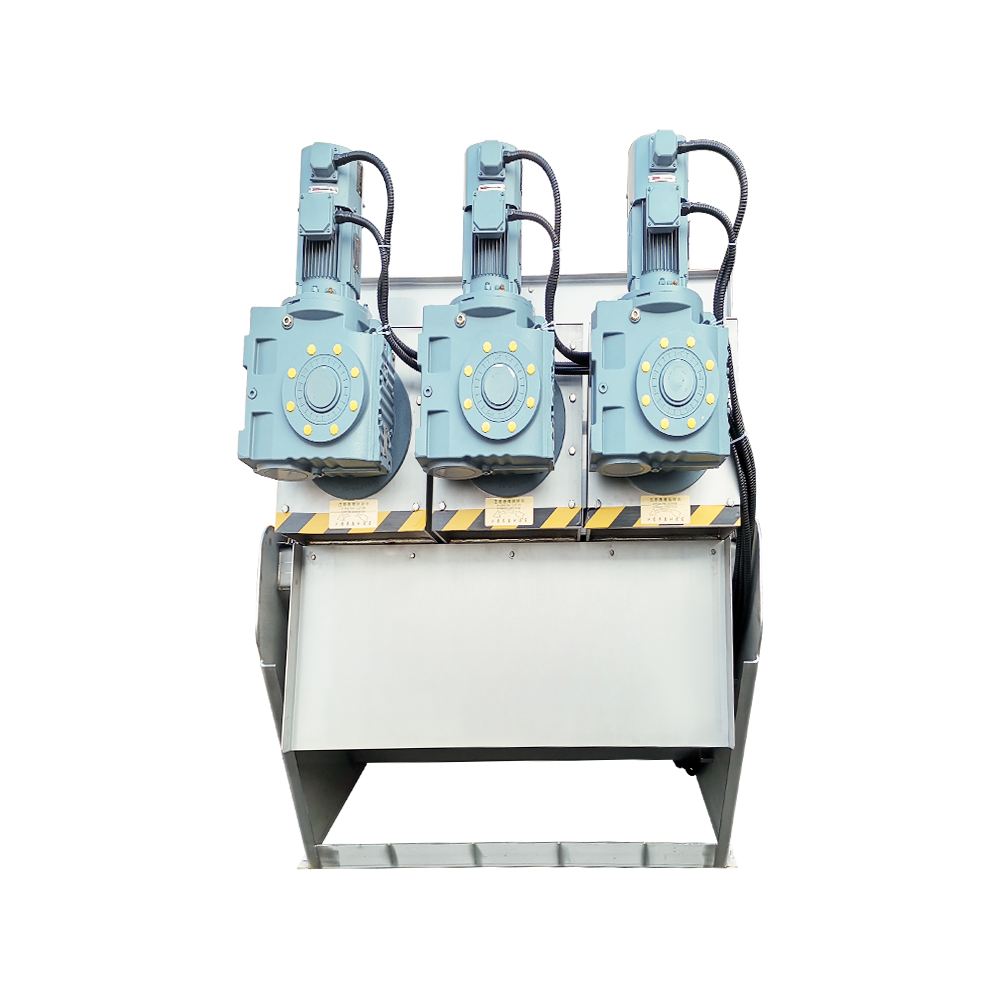
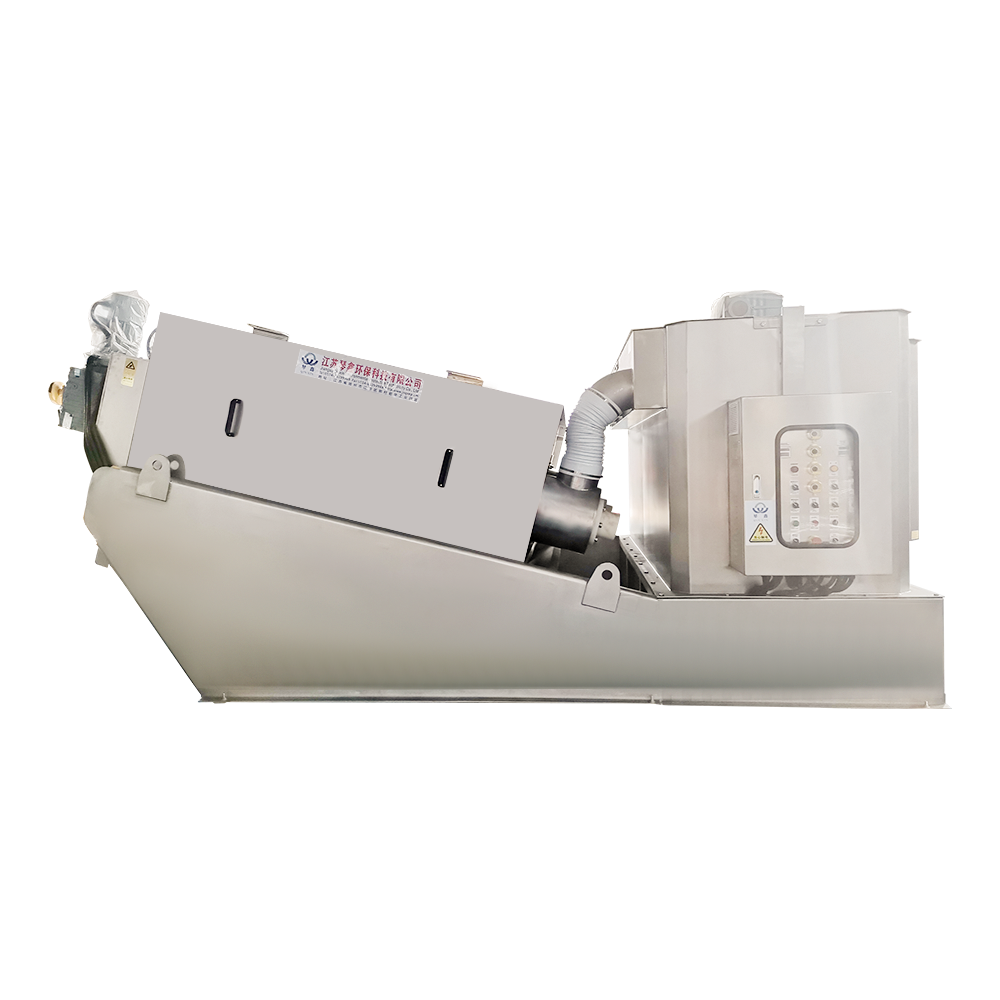
Designul mecanic al presei afectează, de asemenea, cât de sensibil este procesul la modificările de doză. O zonă de compresie scurtă reacționează rapid la fiecare modificare a calității polimerului, în timp ce a mașină de deshidratare a nămolului cu presa cu șurub cu mai multe discuri cu o zonă de compresie lungă oferă tortului mai mult timp pe ecran și absoarbe abaterile minore ale dozei. De aceea, același nămol poate deshidrata diferit pe două prese diferite la aceeași doză.
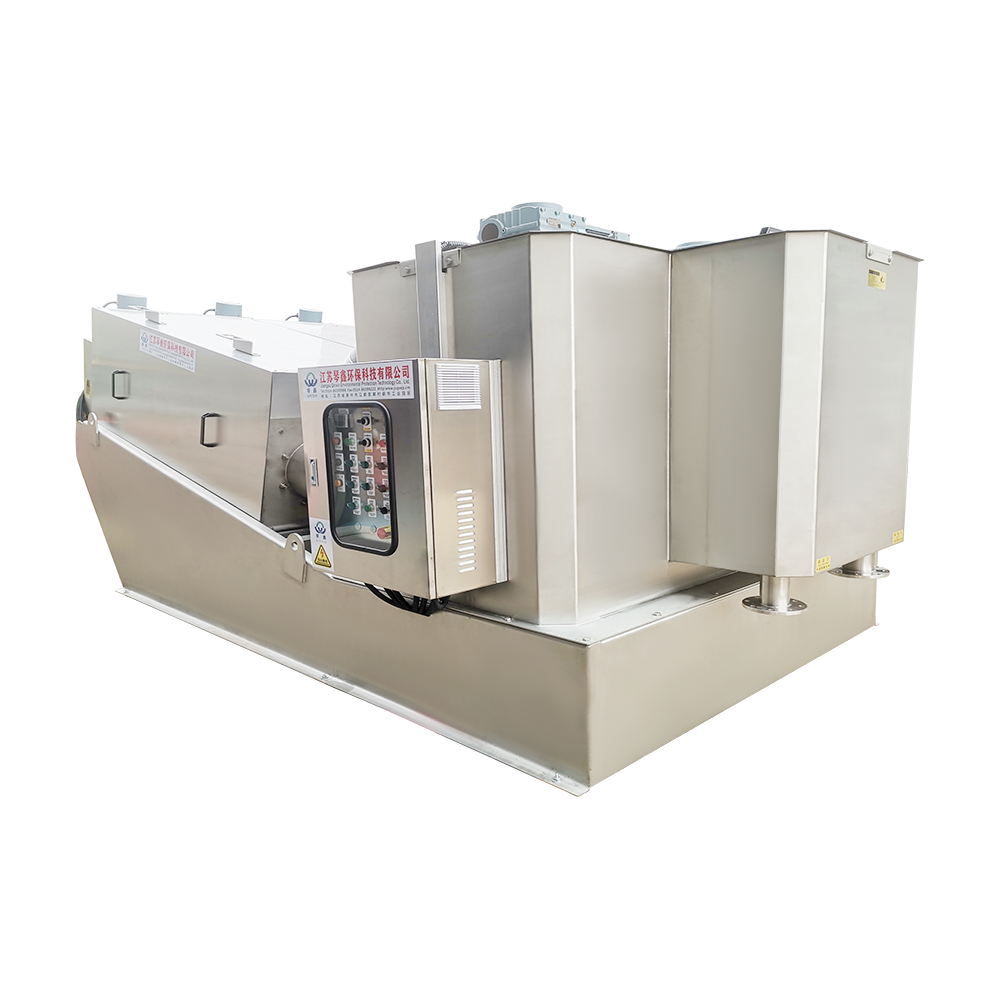
 Mașină de deshidratare a nămolului cu șurub spiralat personalizat pentru tratarea apelor uzate Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Este China Personalizată Tratarea apei reziduale Eco-friendly Spiral Screw Sludge Dewa... Vizualizare produs →
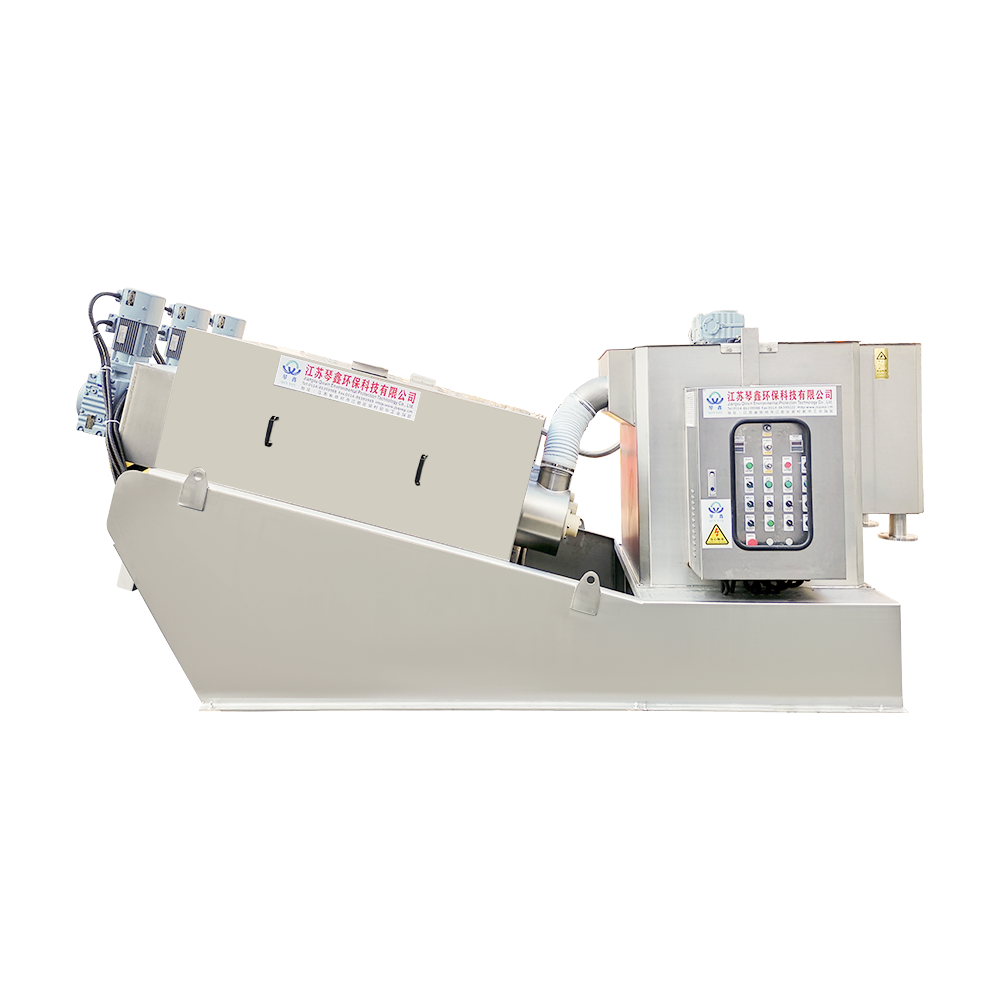
Pentru apele uzate industriale, compoziția nămolului se modifică pe parcursul zilei, iar presa trebuie să absoarbă aceste modificări fără atenția constantă a operatorului. An Presă industrială cu șurub construită pentru tratarea apelor uzate cu economie de energie , cu un ecran robust și o deschidere de alimentare mai largă, vă oferă mai multă toleranță la abaterile de doză.
 Mașină mare de deshidratare a nămolului din oțel inoxidabil cu șurub - Eficiență ridicată Optimizați-vă tratarea apelor uzate cu presa noastră mare, de înaltă eficiență, din oțel inoxidabil. Această mașină oferă o deshidratare superioară... Vizualizare produs →
Nu vă așteptați ca vreun design mecanic să compenseze o doză greșită de polimer. Cea mai bună presă returnează totuși un filtrat tulbure atunci când chimia este greșită. Când comparați mașinile, uitați-vă la geometria zonei de alimentare, lungimea secțiunii de deshidratare și materialele de construcție și verificați cum să alegeți mașinile de deshidratare a nămolului cu șurub în funcție de tipul de nămol, concentrația de solide și bugetul de polimeri.
Flux de lucru de optimizare practică
- Stabiliți o linie de bază: înregistrați solidele de alimentare, solidele filtrate, uscarea turtei, doza de polimer și costul polimerului pe tonă uscată.
- Efectuați un test de floc pe nămolul de alimentare real pentru a obține o primă estimare.
- Rulați o rampă de doză controlată la debit constant de alimentare și trasați curba de răspuns.
- Setați doza de operare la 5-10 la sută sub punctul în care uscarea prăjiturii atinge vârfurile sau claritatea filtratului se înrăutățește.
- Examinați datele săptămânal și reluați rampa ori de câte ori caracteristicile nămolului se schimbă.
Plantele care urmează această secvență găsesc de obicei asta optimizarea deshidratării nămolului din presa cu șurub este mai mult despre controlul hranei decât despre modificări mecanice. Cele mai mari câștiguri provin din corecții mici, constante, mai degrabă decât din ajustări unice.
În ceea ce privește costurile de exploatare, o analiză a costurilor de polimer și energie între instalațiile de presare cu șurub arată de ce optimizarea dozei se plătește de la sine: polimerul este de obicei al doilea cel mai mare cost de deshidratare după energie și chiar și o mică supradoză zilnică devine un articol semnificativ pe parcursul unui an.
Dozarea polimerului nu este un parametru stabilit și uitat. Se deplasează cu calitatea nămolului, lotul chimic, temperatură și starea presării. Operatorii care obțin cele mai bune rezultate de la o presă cu șurub tratează doza ca pe un punct de referință direct: verifică flocul, urmăresc filtratul și ajustează în pași mici. Returul apare ca un tort mai uscat, un filtrat mai limpede, un cost chimic mai mic și o presă care continuă să funcționeze în loc să solicite atenție în fiecare schimb.





 TOP