
 ING
De ce fișa de specificații nu spune întreaga poveste
Două prese cu șurub pentru apă uzată cu aceeași capacitate nominală și aceeași uscăciune a tortului revendicată se pot comporta foarte diferit după un an de funcționare. Unul își menține performanța cu un curent stabil al motorului și o doză moderată de polimer. Celălalt arată umiditate în creștere treptată a tortului, înfundare ocazională și o cutie de viteze care funcționează fierbinte.
Această diferență vine rar din conceptul de design. Ambele mașini folosesc același principiu fizic: un șurub rotativ împinge nămolul pe suprafața filtrului, stoarce apa în timp ce solidele se deplasează spre capătul de descărcare. Diferența vine de la procesul de fabricatie — cum este prelucrat arborele, cum este asamblat filtrul, cât de atent sunt aliniate piesele și cât de sincer este testată mașina înainte de a părăsi fabrica.
Concluzia practică este directă: performanța de deshidratare, costul de operare și durata de viață sunt în mare măsură decise în etapa de fabricație. Înțelegerea modului în care este fabricată o presă cu șurub pentru apă uzată nu este, prin urmare, un lux tehnic. Este un instrument de achiziție care poate economisi o stație de epurare ani de cheltuieli evitabile cu polimeri și timpi de nefuncționare.
Etapele principale în fabricarea presei cu șurub pentru apă uzată
Fabricarea unei prese cu șurub urmează șase pași principali. Fiecare lasă o urmă în mașina finală:
- Inginerie și proiectare de proces
- Alegerea materialului și trasabilitatea
- Prelucrarea arborelui șurubului și a elementelor filtrante
- Constructii de sudura si cadru
- Asamblare și aliniere
- Testare din fabrică
Inginerie și proiectare de proces
Fabricarea începe cu calculul geometriei șurubului. Inginerul determină diametrul rădăcinii, pasul și raportul de compresie din tipul de nămol țintă, concentrația de alimentare și debitul necesar. Aceste numere definesc profilul de presiune de-a lungul zonei de deshidratare, care determină câtă apă poate fi îndepărtată înainte ca nămolul să fie evacuat.
Etapa de proiectare fixează și structura filtrului. O sită cu sârmă cu pană este potrivită pentru nămolul fibros din fabricarea hârtiei sau procesarea alimentelor. O stivă de filtre cu mai multe discuri este mai bună pentru nămolul uleios și cu concentrație scăzută, deoarece oferă o zonă deschisă mai mare pentru ca apa să scape. Dacă trebuie să reîmprospătați modul în care aceste modele se comportă pe teren, articolul nostru anterior explică cum funcționează procesul de deshidratare în interiorul unei prese cu șurub .
Selectarea materialelor și trasabilitatea
Prima decizie fizică este calitatea oțelului inoxidabil. SUS304 este implicit pentru nămolul municipal și multe fluxuri industriale. SUS316 adaugă molibden pentru rezistența la clorură și este specificat acolo unde sunt prezente substanțe chimice corozive, cum ar fi apele uzate chimice sau instalațiile de coastă.
Selectarea materialului este ușor de revendicat, dar greu de verificat. O fabrică serioasă deține certificate de moară care confirmă compoziția reală a aliajului și le furnizează cu mașina. Grosimea plăcii a cadrului și a buncărului de nămol contează, de asemenea; un cadru subțire se îndoaie în timp, schimbând încet alinierea pieselor rotative. Pentru o comparație mai profundă a notelor, nota noastră tehnică despre selecție din oțel inoxidabil pentru mașini de deshidratare a nămolului cu șurub enumeră ce trebuie să conțină un certificat și unde este adecvată fiecare notă.
Prelucrarea arborelui șurubului și a elementelor filtrante
Arborele șurub este prelucrat pe un strung CNC, astfel încât diametrul exterior să rămână constant pe toată lungimea sa. Runout - abaterea arborelui de la axa sa reală de rotație - este de obicei controlată la 0,1 mm sau mai puțin pe metru de lungime a arborelui. Un arbore care depășește această valoare împinge nămolul pe o parte a filtrului, provocând uzura neuniformă a ecranului și o reducere permanentă a uscăciunii tortului.
La presele cu mai multe discuri, fiecare disc filtrant trebuie să fie plat și uniform ca grosime. Când discurile sunt stivuite și comprimate, micile abateri ale discurilor individuale se adaugă la o lățime neuniformă a slotului. Consistența lățimii slotului este una dintre cele mai clare diferențe măsurabile între producția atentă și producția de scurtături, deoarece controlează direct câte solide fine sunt reținute.
Constructii de sudura si cadru
Cadrul, cutia de admisie a nămolului și conul de evacuare sunt sudate în dispozitive care limitează distorsiunea. Cusăturile de sudură care intră în contact cu nămolul sunt măcinate, deoarece o margine de sudură aspră prinde materialul fibros și devine punctul de plecare al unui blocaj.
Calitatea sudurii din oțel inoxidabil nu se referă doar la forma cordonului. Zona de sudare trebuie să fie protejată de oxigen în timpul procesului, iar sudura finită trebuie decapată și pasivată pentru a restabili rezistența la coroziune. Dacă această etapă este omisă, linia de sudare devine primul loc în care coroziunea prin pitting începe într-un nămol bogat în clorură.
Asamblare și aliniere
Pasul cel mai sensibil este setarea jocului dintre zborul șurubului și suprafața filtrului. La majoritatea preselor cu șurub, acest spațiu este între 0,5 și 1,5 mm și trebuie să fie constant pe toată circumferința. Tehnicienii de asamblare verifică acest lucru cu comparatoare, rotind arborele și măsurând în mai multe poziții unghiulare.
Motorul, cutia de viteze și arborele șurubului sunt apoi cuplate și aliniate conform specificațiilor producătorului. Un cuplaj care este forțat să se alinieze în timpul asamblarii va apărea câteva luni mai târziu ca zgomot și vibrații ale cutiei de viteze. Aceasta este, de asemenea, etapa în care designul își arată ușurința în service: rulmenții și punctele de spălare accesibile sunt rezultatul deciziilor luate mai devreme, dar devin vizibile abia acum.
Testare în fabrică
Înainte de a împacheta o presă cu șurub, un test complet din fabrică ar trebui să includă o rulare a apei, măsurarea curentului și vibrațiilor motorului, o verificare a direcției de rotație și o inspecție vizuală pentru scurgeri. Acolo unde este posibil, mașina este testată cu nămol real sau sintetic pentru a confirma comportamentul de descărcare a turtei.
Fabrica înregistrează aceste valori de bază. Aceleași numere sunt folosite ulterior la site-ul clientului pentru a confirma că instalarea și pornirea au fost finalizate corect. Solicitarea raportului de testare al mașinii dumneavoastră specifice, nu doar pentru familia de modele, este o practică normală și profesională.
Toleranțe care vă urmăresc în funcționarea zilnică
Unele toleranțe de fabricație sunt cosmetice. Pe o presă cu șurub, mai multe nu sunt. Tabelul de mai jos prezintă parametrii cu cel mai mare impact asupra funcționării zilnice.
| Parametru de fabricație | Țintă tipică | Efect operațional dacă este slab |
|---|---|---|
| Distanță între șurub și filtru | 0,5 până la 1,5 mm în funcție de model | Uscăciune mai mică a prăjiturii, consum mai mare de polimeri |
| Rulare de arbore | Max. 0,1 mm pe metru de lungime a arborelui | Uzură neuniformă, vibrații, deteriorarea rulmenților |
| Planeitatea discului de filtrare | În limita a 0,2 mm în zona filtrului | Variația lățimii fantei, scurgeri de solide, înfundare |
| Finisarea sudării în traseul nămolului | Spălarea solului | Acumulare de fibre, blocaje, opriri suplimentare de curățare |
| Alinierea cutiei de viteze și a motorului | În conformitate cu specificațiile producătorului | Zgomot, vibrații, supraîncălzire cutie de viteze |
| Calitatea oțelului inoxidabil | SUS304 sau SUS316 cu certificat de moară | Coroziune, suduri fisurate, înlocuire prematură |
Cum afectează calitatea producției costurile de operare
Consumul de polimeri
Distanța neuniformă dintre șurub și filtru obligă operatorul să ridice doza de polimer pentru a menține flocurile intacte. Polimerul este în mod normal cel mai mare cost chimic în deshidratarea nămolului. O presă bine fabricată conferă flocului un profil de forfecare consistent, astfel încât operatorii obțin în mod obișnuit aceeași uscare a turtei cu o doză mai mică.
Consum de energie
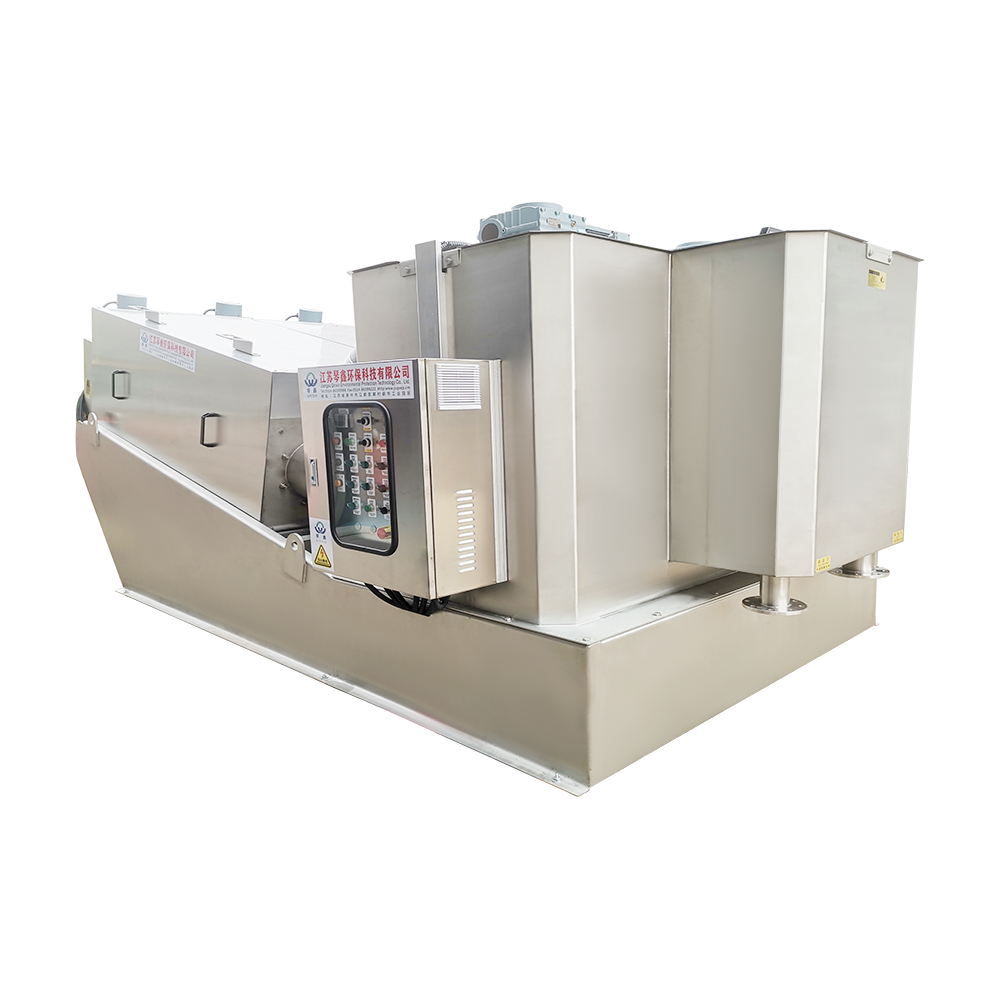
Presele cu șurub consumă deja mult mai puțină energie decât centrifugele sau presele cu bandă, deoarece antrenarea funcționează la viteză mică și lucrul mecanic este folosit pentru transport, mai degrabă decât pentru accelerația centrifugă. Acest avantaj se micșorează atunci când calitatea producției este slabă. Un arbore nealiniat și rulmenții prost montați transformă energia electrică în frecare și căldură, crescând curentul motorului și scurtând durata de viață a componentelor. Pentru fluxurile industriale cu compoziție mixtă, cel Model de presa industriala cu surub QXDL132 este un exemplu de proiectare cu viteză redusă, cu părți de contact rezistente la coroziune, construite pentru nămolul abraziv.
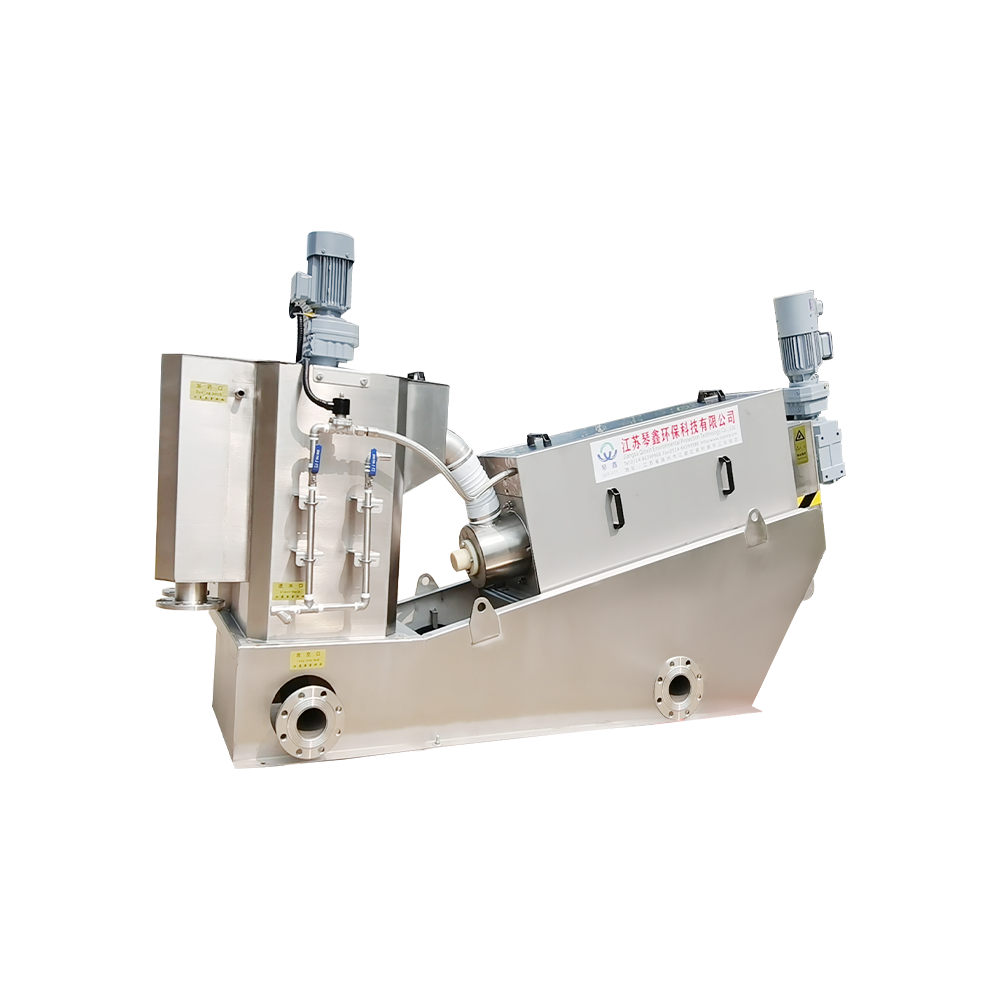 Mașină de deshidratare cu presă cu economie de energie personalizată de calitate alimentară, șurub în spirală, rouă de nămol Yangzhou Qinxin Environmental Protection Technology Co., Ltd. este China, personalizată, de calitate alimentară, mașină de deshidratare cu presă de economisire a energiei, în spirală... Vizualizare produs →
Întreținere și înfundare
Cele mai frecvente două plângeri de întreținere la presele cu șurub sunt înfundarea ecranului și defecțiunea rulmenților. Colmatarea se datorează frecvent la o lățime inconsecventă a fantei sau la o sudură aspră în interiorul traseului nămolului. Defecțiunea lagărului se datorează adesea alinierii arborelui în etapa de asamblare. Ambele sunt probleme de fabricație cu mult înainte de a deveni probleme de funcționare. Dacă operați deja o presă, nostru instrucțiuni de întreținere și durată de viață pentru prese cu șurub din oțel inoxidabil enumeră punctele de inspecție și intervalele de înlocuire care vă ajută să detectați aceste probleme din timp.
Verificarea calității producției înainte de a comanda
Când auditați un furnizor de prese cu șurub, tratați fabrica ca parte a specificației. Aceste cinci verificări acoperă zonele cu cel mai mare risc:
- Certificate de freză pentru calitatea de oțel inoxidabil utilizat pe piesele umede.
- Un raport de testare din fabrică sau un videoclip de testare pentru mașina pe care o cumpărați.
- Practică de sudare — sudori certificați și decapare/pasivare ca etapă standard.
- Disponibilitatea pieselor de schimb pentru cel puțin cinci ani: arbori, discuri, ecrane, rulmenți și garnituri.
- Instalații de referință în industria dvs. sau cu un tip de nămol comparabil.
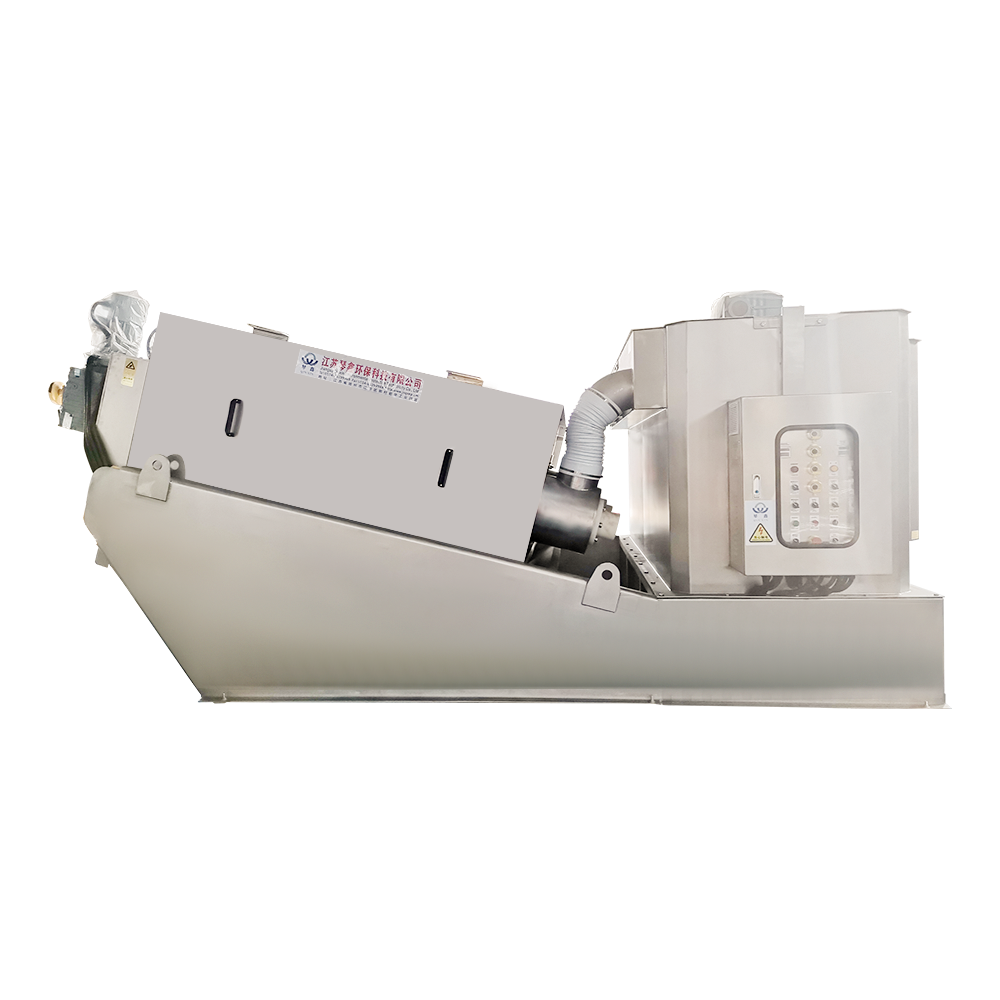
Un producător cu o linie de producție internă și un istoric în proiectele de apă uzată municipală și industrială este mai probabil să răspundă la aceste întrebări cu documentație, mai degrabă decât cu promisiuni. The Mașină automată de deshidratare ecologică QXDL303 , de exemplu, provine dintr-o familie de produse rafinată în mai multe industrii; Designul său cu mai multe discuri reflectă experiența de fabricație cu nămol uleios și cu particule fine. În mod similar, cel Model de presă cu șurub pentru apă uzată chimică QXDL354 arată modul în care mediile corozive modifică specificațiile materialului de filtrare și detaliile de etanșare.
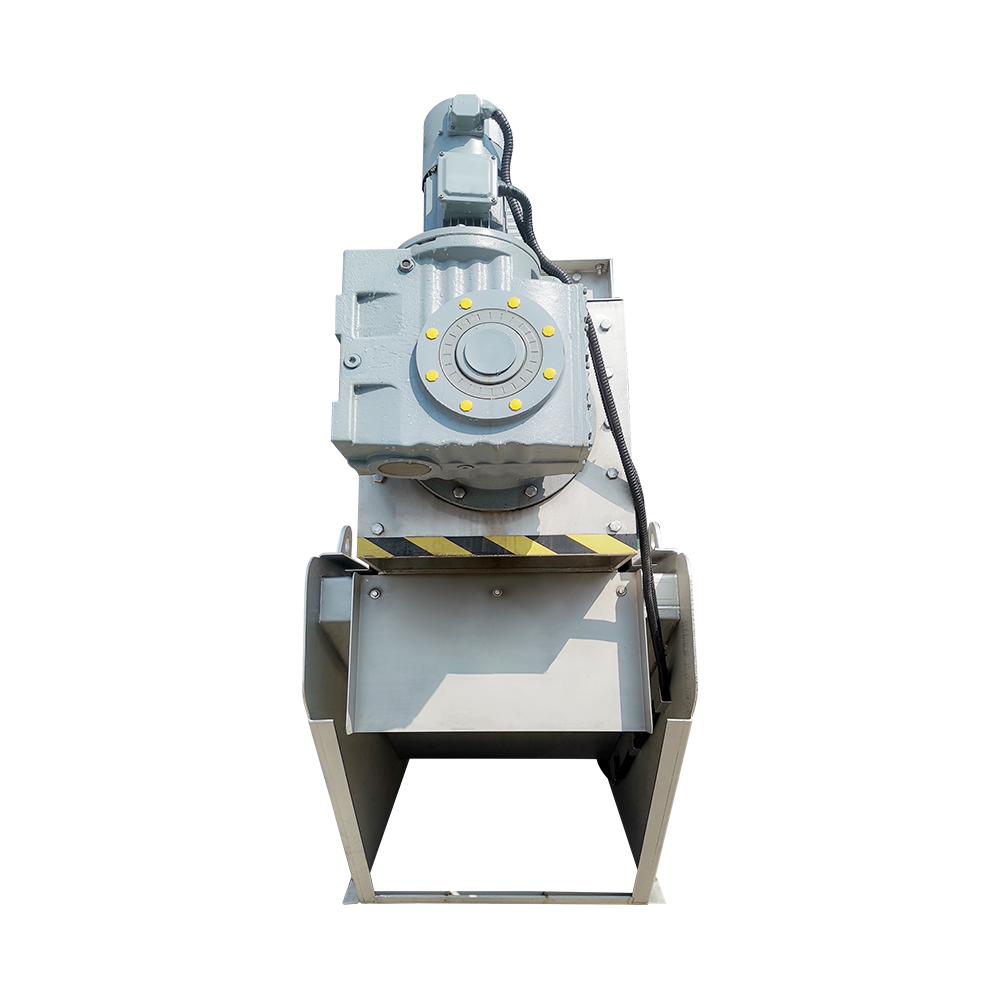 Mașină automată de deshidratare a nămolului cu presa cu șurub pentru apele uzate de animale Presă cu șurub de înaltă eficiență pentru tratarea apelor uzate animale. Automatizați separarea solide-lichid, reduceți volumul nămolului și reduceți eliminarea... Vizualizare produs →
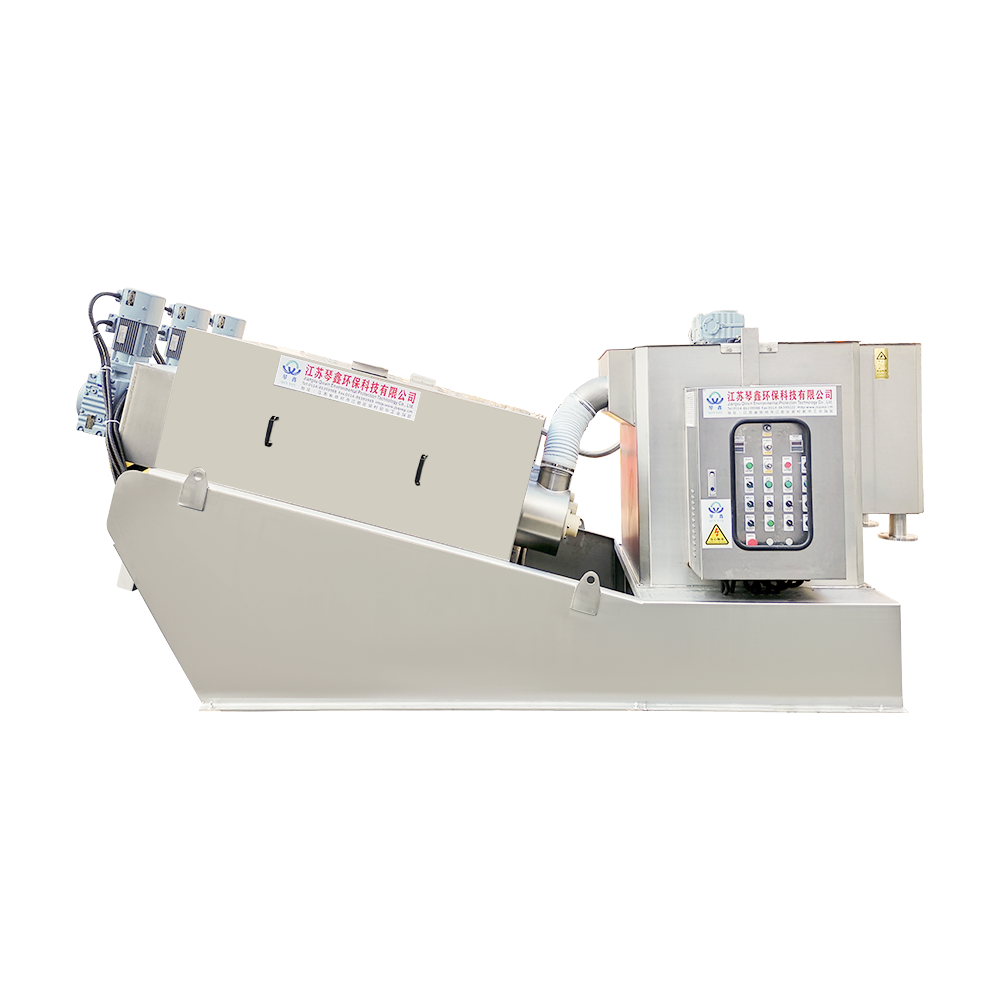
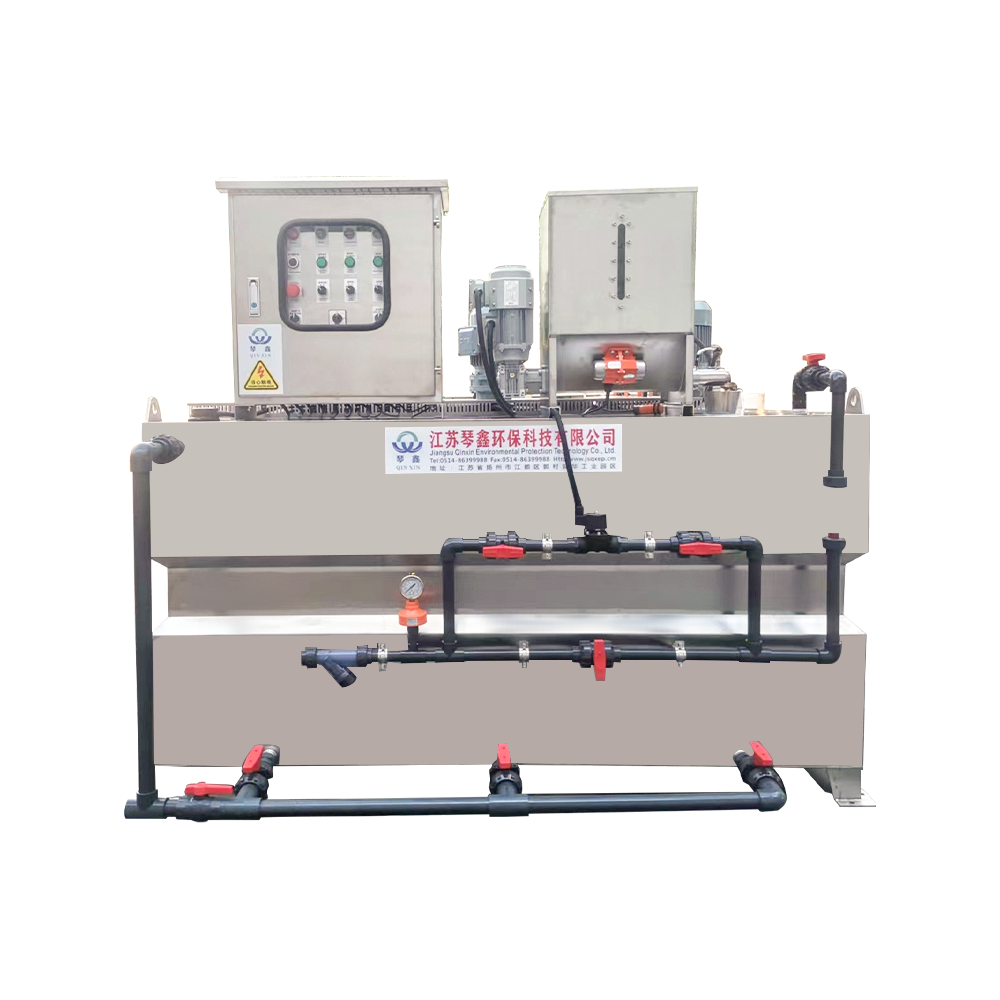
 Mașină de deshidratare a nămolului cu șurub spiralat personalizat pentru tratarea apelor uzate Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Este China Personalizată Tratarea apei reziduale Eco-friendly Spiral Screw Sludge Dewa... Vizualizare produs →
Un ultim punct practic: potriviți mașina cu nămolul. O presă cu șurub orizontală alimentară respectă standarde de igienă diferite față de un model de apă uzată industrială, iar detaliile mecanice diferă în consecință. Potrivirea corectă reduce atât costul de capital, cât și costul operațional. Potrivirea greșită transformă o mică economie inițială în ani de utilizare crescută a polimerilor și vizite repetate de service.
Concluzie
Procesul de fabricație a presei cu șurub pentru apă uzată determină cele trei numere care contează cel mai mult pentru o stație de epurare: uscarea prăjiturii, consumul de polimeri și timpi neprogramați . Certificarea materialelor, toleranțele de prelucrare, alinierea ansamblului și testarea din fabrică nu sunt jargon abstract de calitate. Sunt diferența practică dintre o presă care funcționează ani de zile și una care necesită o atenție constantă.
Când evaluați furnizorii, cereți să vedeți cum este prelucrat arborele, cum este asamblat filtrul și ce conține de fapt raportul de testare. Răspunsurile vă vor spune mai multe despre mașină decât orice tabel de capacități nominale.





 TOP