
 ING
De ce controlul calității determină performanța presei cu șurub
Două prese cu șurub pot avea capacități identice și se pot comporta foarte diferit în timpul serviciului. One își oferă debitul declarat, produce o prăjitură cu solide uscate de 21-25% și funcționează ani de zile cu întreținerea de rutină. Celălalt se luptă să atingă 18% uscăciune a tortului, vibrează vizibil după șase luni și dezvoltă coroziune de-a lungul cusăturilor sudate în decurs de doi ani. Acest decalaj nu este cauzat de teoria designului; este creat prin controlul calității. Materialele selectate, toleranțele păstrate în timpul prelucrării și asamblarii, testele efectuate înainte de expediere și documentele livrate împreună cu mașina determină dacă specificația pe hârtie este reală.
Începeți cu concluzia care contează pentru cumpărători: standardele de control al calității sunt cel mai puternic predictor al costurilor operaționale pe termen lung . O mașină cu preț redus cu QC neverificat va consuma mai multă energie, mai mult polimer și mai multe ore de întreținere decât banii economisiți la achiziție. Tratați standardele QC ca un criteriu de selecție formal, nu o formalitate de aprobat după livrare.
De ce presa cu șurub este un test exigent de control al calității
O presă cu șurub funcționează în condiții care expun rapid producția slabă. Funcționează continuu, adesea în program de 24 de ore, iar întreaga linie de tratament depinde de stabilitatea sa mecanică.
- Particulele de nămol abraziv se deplasează în mod constant pe coșul filtrului și pe marginile șuruburilor.
- Arborele șurub suportă sarcini axiale și radiale mari care se modifică odată cu concentrația de solide de alimentare.
- Chimia apelor uzate poate varia de la pH 2 la pH 12 și poate conține cloruri, sulfuri sau acizi organici.
- Doza de polimer, consumul de energie și costul forței de muncă depind toate de comportamentul mecanic constant și repetabil.
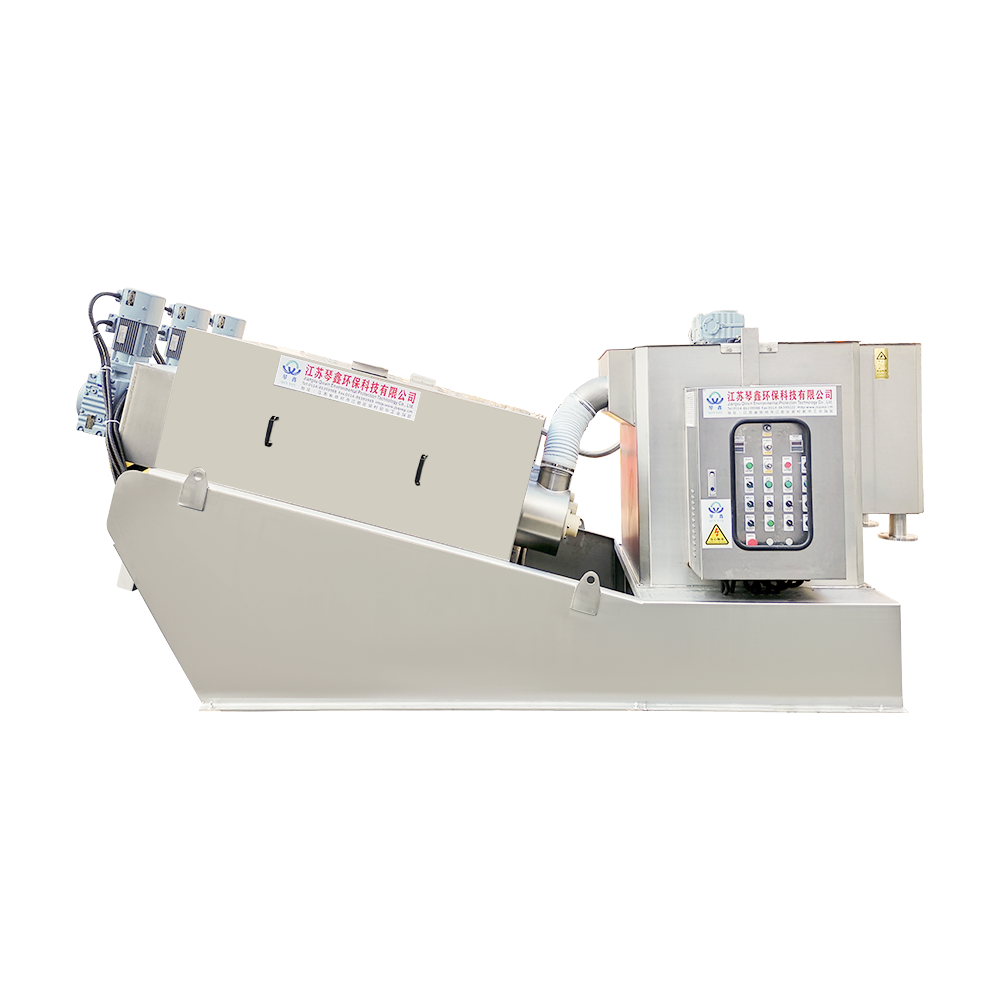
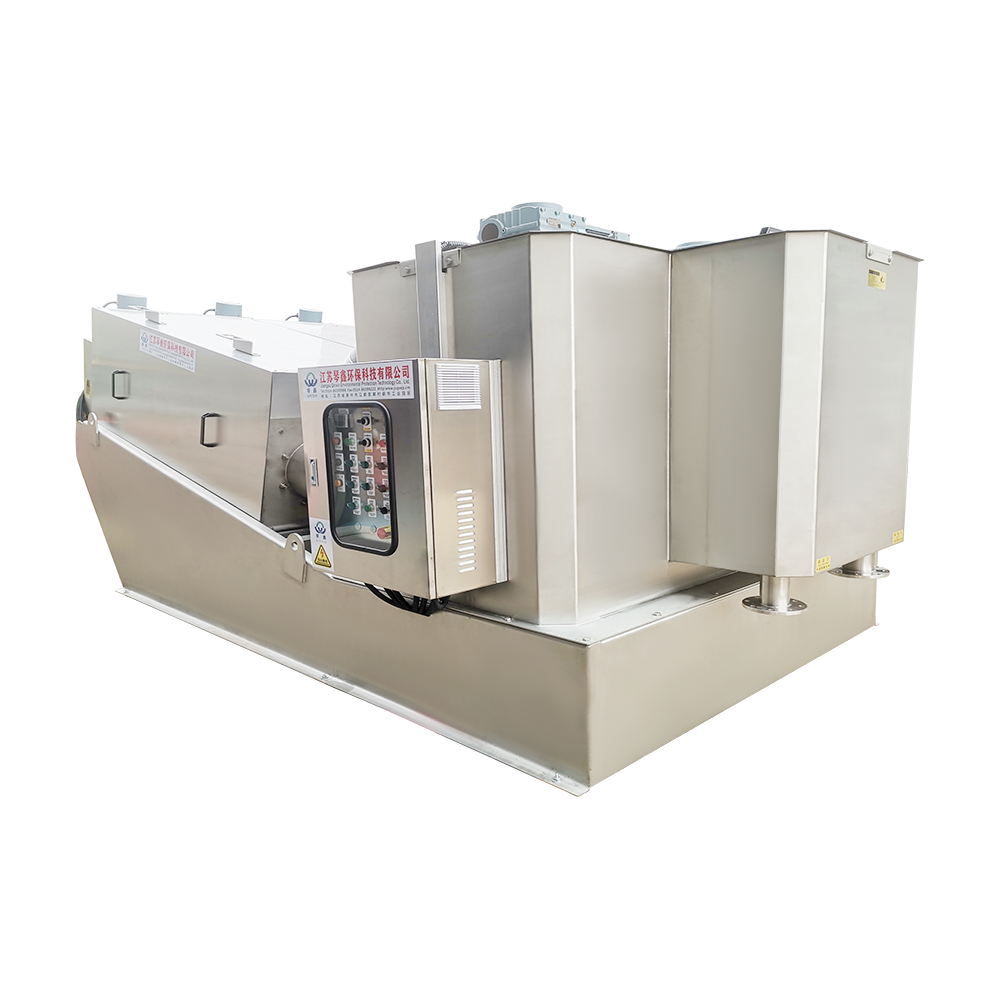
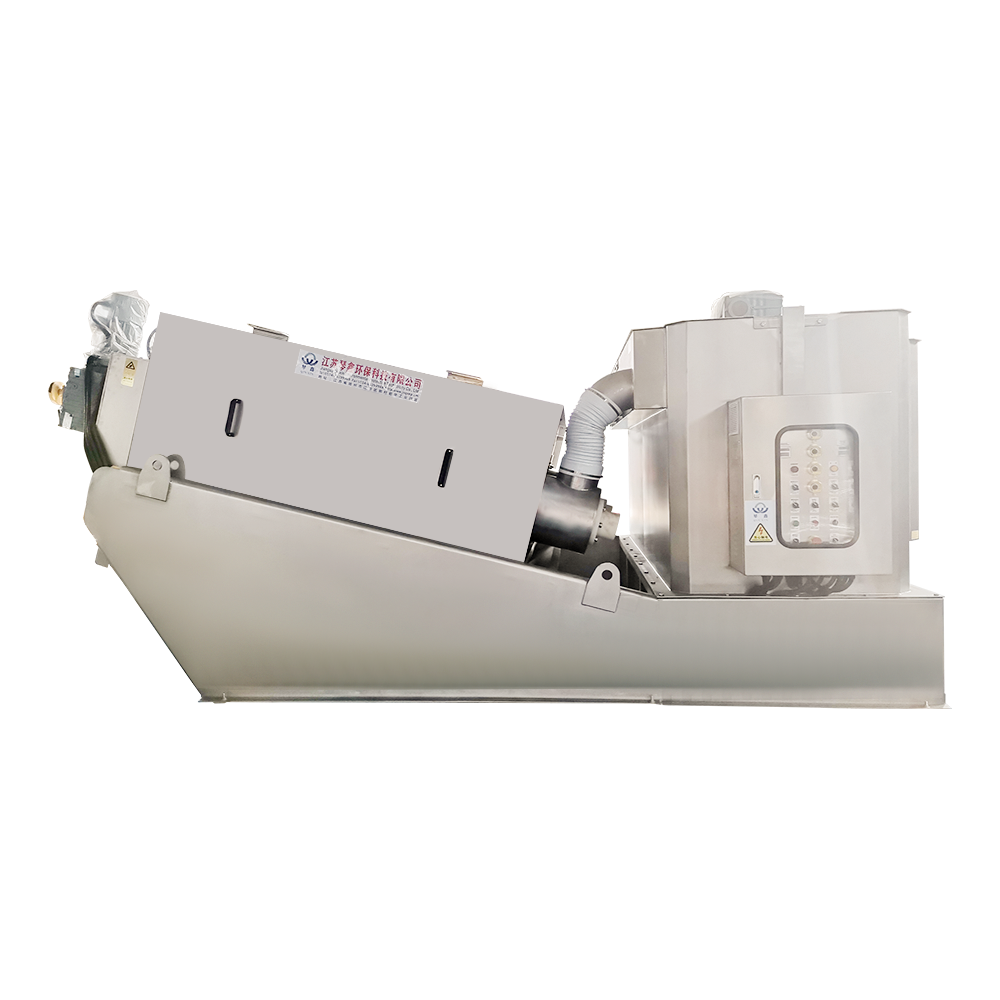
Standardele de control al calității acoperă materialele, dimensiunile, asamblarea, siguranța electrică, testarea performanței și documentația. Dacă un furnizor nu poate demonstra cum este controlată fiecare zonă, mașina este o necunoscută, indiferent de cât de convingătoare este broșura. Revizuire cum funcționează mașinile de deshidratare a nămolului din presa cu șurub înainte de a evalua controalele producătorului în raport cu punctele de control de mai jos.
Designul procesului influențează, de asemenea, așteptările de calitate. Pentru apele uzate cu solide solide fibroase sau grosiere, o etapă preliminară precum cea QX60TS separator solid-lichid prin presare cu șurub poate reduce sarcina pe presa principală și poate stabiliza performanța. Standardele QC se aplică și acelei mașini, deoarece o defecțiune în amonte modifică calitatea alimentării presei de deshidratare.
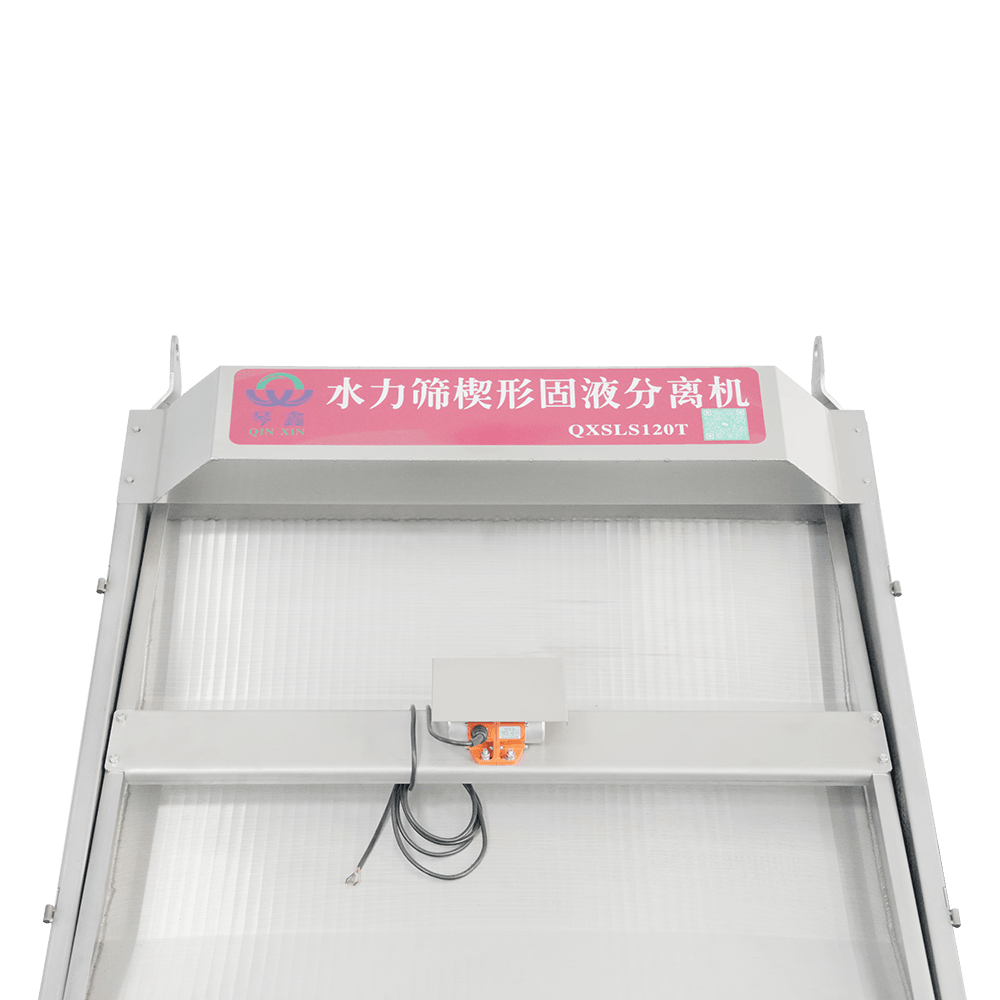 Echipament hidraulic de separare solid-lichid cu ecran inclinat personalizat/ Yangzhou Qinxin Environmental Protection Technology Co., Ltd. este China cu ecran inclinat personalizat, separator hidraulic solid-lichid hidro-ciclon... Vizualizare produs →
Standarde de calitate a materialelor
Greșelile materiale sunt cele mai scumpe defecțiuni QC, deoarece sunt îngropate în mașină și greu de reparat după instalare.
Clasele de oțel inoxidabil și grosimea plăcii
Fiecare componentă care intră în contact cu nămolul sau filtratul trebuie să fie făcută dintr-un oțel inoxidabil specificat. SUS304 este alegerea normală pentru nămolul municipal și cel mai industrial. SUS316 sau SUS316L este necesar acolo unde sunt prezente cloruri, apă de mare sau substanțe chimice agresive, așa cum se explică în Considerații de coroziune din oțel inoxidabil pentru construcția presei cu șurub . Numai gradul nu este suficient: grosimea plăcii determină rigiditatea și durata de viață. Un coș construit din placă de 1,5 mm se flexează diferit de unul construit din placă de 2,5 mm sub aceeași presiune.
Solicitați certificate de material și verificați dacă gradul livrat corespunde specificațiilor. Un furnizor disciplinat efectuează inspecția la intrare, verificând marcajele, grosimea, starea suprafeței și certificatele înainte de a lansa materialul în producție. Mașini construite sub această disciplină, cum ar fi QXDL303 Mașină automată de deshidratare a nămolului cu șurub spiralat ecologic , mențineți geometria coșului constantă de-a lungul anilor de serviciu.
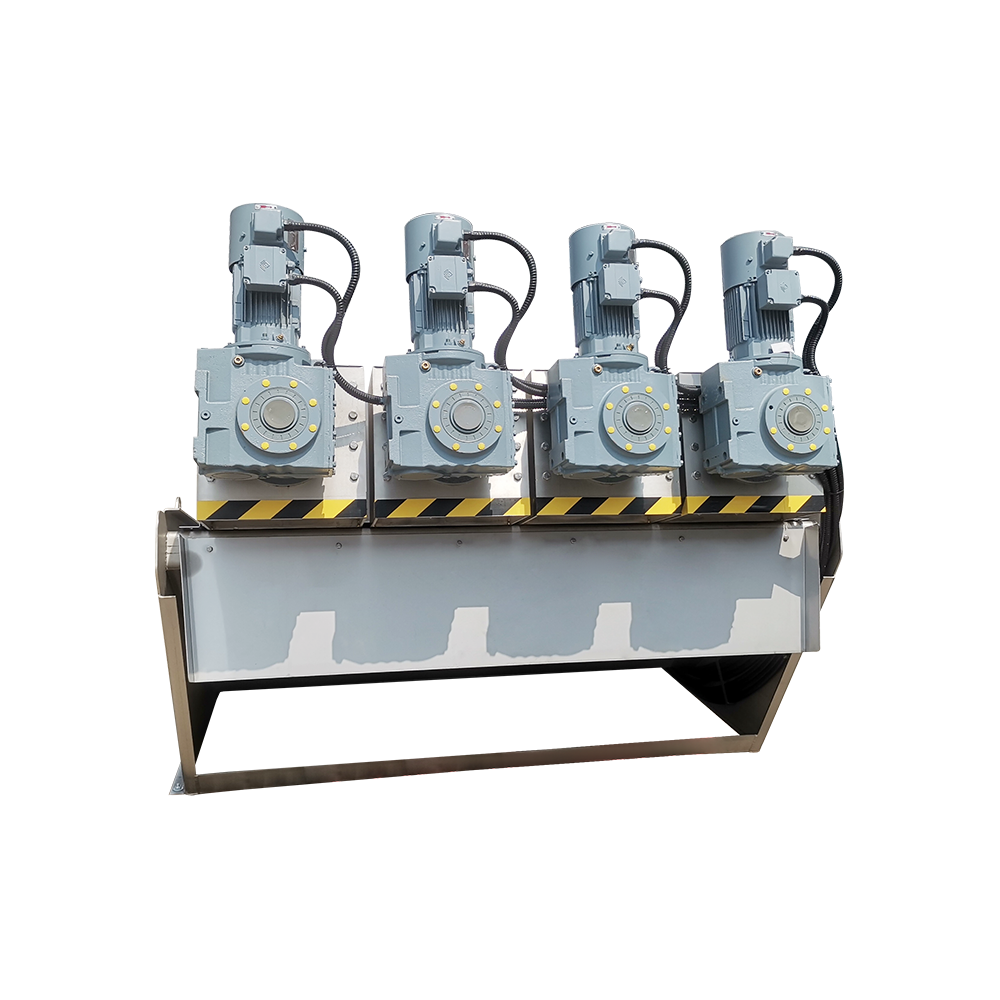 Mașină de deshidratare a nămolului cu șurub spiralat personalizat pentru tratarea apelor uzate Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Este China Personalizată Tratarea apei reziduale Eco-friendly Spiral Screw Sludge Dewa... Vizualizare produs →
Sudarea și calitatea suprafeței
Cadrele și coșurile depind de suduri cu penetrare completă, fără porozitate, zgură sau decupaj. Sudurile interioare trebuie să fie netede pentru a preveni acumularea de nămol și coroziunea locală. Sudurile sub presiune trebuie examinate prin metode de penetrare a colorantului sau hidrostatice înainte de asamblare. Finisarea suprafeței este la fel de importantă: suprafețele interne rugoase accelerează detartrarea și complică curățarea, motiv pentru care suprafețele de contact cu nămolul sunt de obicei finisate la Ra 3,2 µm sau mai bine.
Toleranțe dimensionale și de asamblare
Spațiul de filtrare și geometria coșului
Spațiul de filtrare controlează atât rata de captare, cât și formarea turtei. Deschiderile fantelor trebuie măsurate segment cu segment, deoarece abaterea peste aproximativ ±0,2–0,5 mm creează căi de curgere preferențiale: zonele subțiri ale turtei trec mai multă apă, scade rata de captare și crește cererea de polimeri. Un protocol de QC credibil include măsurători de segmente individuale, nu doar o verificare vizuală.
Alinierea arborelui și jocul de rulare
Denivelarea arborelui șurub la locurile rulmentului trebuie să fie de aproximativ 0,05 mm. Distanța dintre șurubul și coșul filtrului este o valoare proiectată, de obicei 0,5–1,5 mm, în funcție de tipul de nămol, și trebuie să fie uniformă pe toate segmentele. Alinierea slabă produce vibrații, uzură neuniformă, deformare permanentă a arborelui și defecțiune prematură a rulmentului.
Garnituri și componente rotative
Sigiliile sunt un punct de defectare frecvent în serviciul de canalizare. Standardul QC trebuie să specifice materialul de etanșare și să verifice performanța de etanșare la presiunea nominală. Rulmenții trebuie selectați pentru funcționare continuă cu sarcini grele cu un factor de serviciu adecvat, iar motoarele electrice din medii umede și cu praf trebuie să aibă un grad de IP55 sau mai mare pentru funcționare continuă S1.
Verificări electrice și ale sistemului de acționare
QC se extinde la trenul de propulsie. O presă cu șurub este o mașină cu cuplu mare: motorul, cutia de viteze și convertizorul de frecvență trebuie să se potrivească cu cuplul de pornire și sarcina variabilă de solide. Verificările cheie sunt:
- Motor nominal pentru funcționare continuă (S1) cu protecție IP55 sau mai mare a carcasei.
- Factor de serviciu al cutiei de viteze de cel puțin 1,5 pentru aplicații cu nămol.
- Compatibilitate VFD atunci când este planificată funcționarea cu viteză variabilă.
- Protecție la suprasarcină termică și oprire de urgență în panoul de control.
Verificarea și testarea performanței
Documentarea este utilă, dar testul este dovada. Fiecare mașină trebuie să treacă fără sarcină înainte de expediere: rotație lină, fără zgomot sau vibrații anormale, consum stabil de curent și fără scurgeri de ulei. Acolo unde este posibil, solicitați un test de încărcare cu nămol reprezentativ pentru a verifica debitul, uscarea turtei și captarea solidelor. Tabelul de mai jos listează punctele de control pe care ar trebui să le acopere un protocol de testare din fabrică.
| Punct de control | Criteriul tipic de acceptare | Risc dacă este ignorat |
|---|---|---|
| Uniformitatea lățimii fantei filtrului | Abatere între ±0,2–0,5 mm | Filtrat tulbure, prăjitură neuniformă |
| Deformare a arborelui la locurile rulmentului | 0,05 mm sau mai puțin | Vibrații, defecțiune prematură a rulmentului |
| Funcționare fără sarcină | Funcționare lină, curent stabil | Defectele ascunse de asamblare ajung la fața locului |
| Încărcare de testare a uscăciunii tortului | De obicei 20–30% DS cu floculare corectă | Capacitate exagerată |
| Rata de captare a solidelor | 92–95% sau mai mare cu floculare corectă | Costul ridicat al polimerului, permite riscul |
| Test de scurgere | Fără scurgeri la presiunea nominală | Coroziune și probleme de siguranță |
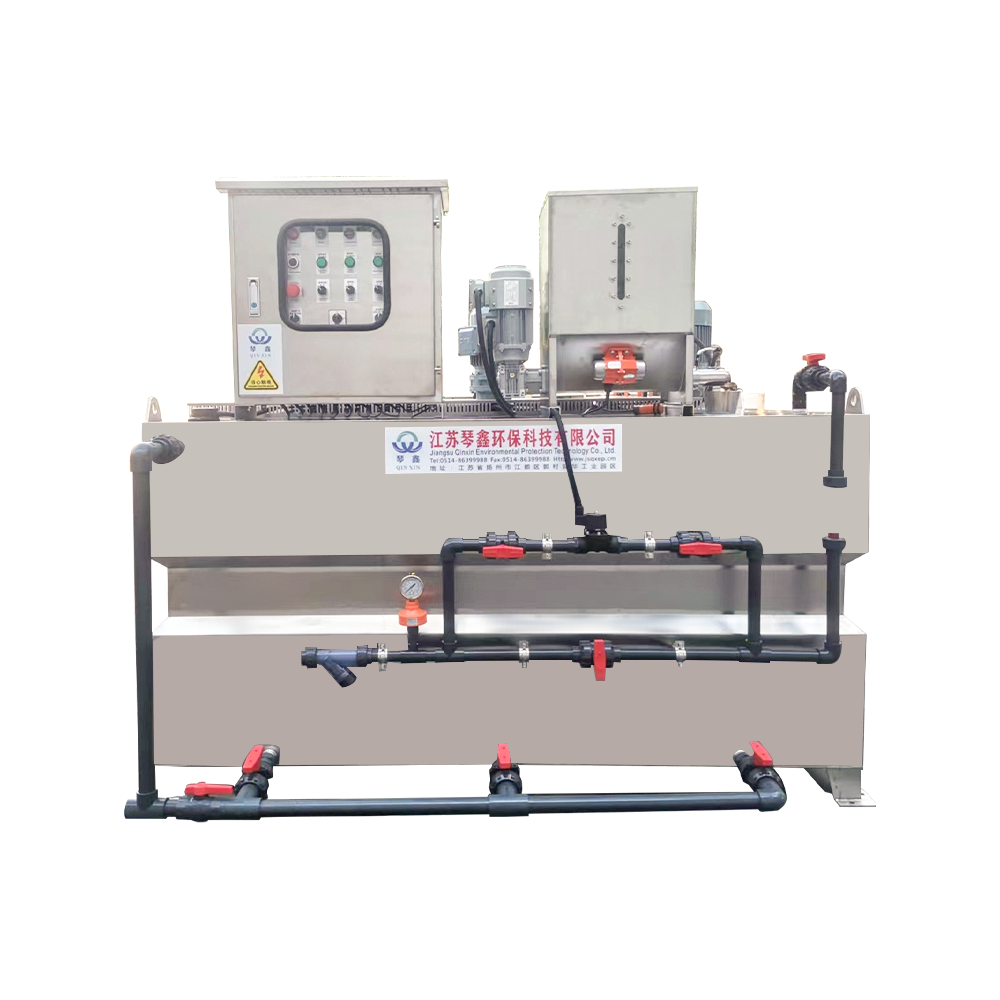
Condiționarea polimerilor face parte din același test. Flocularea stabilă depinde de concentrație, timpul de îmbătrânire și precizia dozării. Un dispozitiv de dozare polimer integrat cu control al frecvenței variabile, cum ar fi Dispozitiv de dozare a polimerilor integrat QXYTH3000L , menține doza consistentă în timpul testării de acceptare și al funcționării normale, ceea ce face ca rezultatul testului să fie semnificativ.
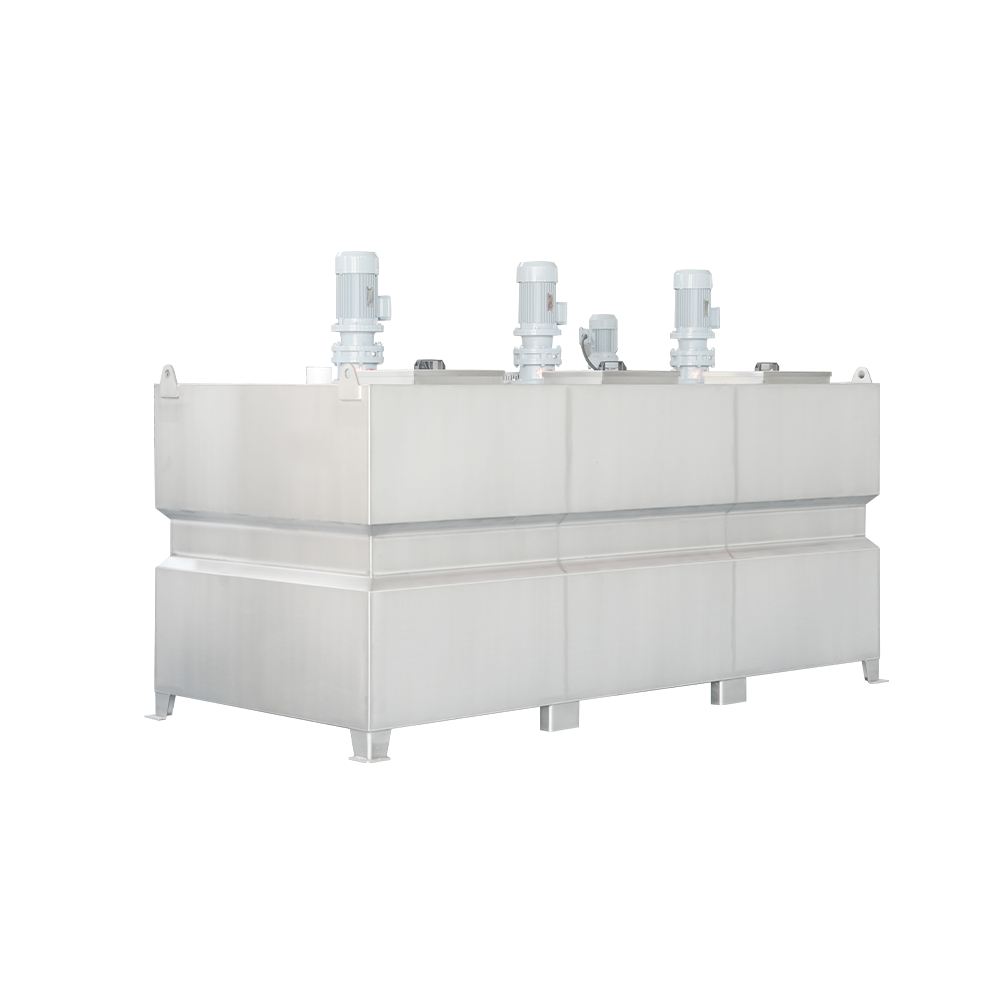 Dozare automată integrată personalizată a substanțelor chimice pulbere Dozare cu frecvență variabilă Dev Yangzhou Qinxin Environmental Protection Technology Co., Ltd. este China, personalizată, automată integrată, dozare chimică a pulberii, frecvență variabilă... Vizualizare produs →
Citiți protocolul de testare rând cu rând. Dacă un furnizor nu poate furniza valori măsurate pentru uscarea prăjiturii, rata de captare, absorbția de energie și nivelul de vibrație, tratați performanța revendicată ca pe marketing.
Standarde de certificare și documentare
QC nu este complet până când există înregistrări. Pachetul de livrare trebuie să includă certificate de materiale, înregistrări de inspecție de sudare, rapoarte de inspecție dimensională, fișe de date ale motorului și cutiei de viteze, diagrame de cablare electrică, un raport de testare de acceptare din fabrică și manuale de instalare și întreținere. Aceste documente stau la baza punerii în funcțiune, a comenzii pieselor de schimb și a depanării.
Certificarile de sistem completează aceste înregistrări. ISO 9001 indică faptul că există proceduri documentate; Certificarea sistemului de management de mediu și sănătate la locul de muncă este obișnuită în fabricile bine conduse. Scopul nu este de a număra certificatele, ci de a confirma că procedurile sunt respectate în practică.
Cum se evaluează capacitatea de control al calității a unui furnizor
Un audit concentrat este suficient; nu aveți nevoie de personal de inspecție cu normă întreagă.
- Solicitați furnizorului să declare punctele QC și valorile de acceptare pentru punctele de control de mai sus. Răspunsurile vagi dezvăluie un control slab.
- Auditați fabrica sau efectuați un audit video: verificați depozitarea materialului primit, calitatea sudurii, instrumentele de măsurare și calibrarea echipamentului de testare.
- Solicitați instalații de referință în industrii similare cu dvs., cum ar fi apele uzate municipale, alimentare, lactate, chimice sau animale.
- Comparați afirmațiile privind consumul de energie și polimeri cu datele reale de funcționare de la site-urile de referință.
Producătorii cu o bază de producție demonstrată reprezintă un punct de plecare rezonabil. Yangzhou Qinxin Environmental Protection Technology Co., Ltd., de exemplu, raportează o instalație de 14.000 m², mai mult de 600 de clienți și certificări ISO de calitate, de mediu și de management al sănătății ocupaționale. Cumpărătorii ar trebui să verifice în continuare afirmațiile operaționale printr-un audit în fabrică și să revizuiască îndrumări privind alegerea unei prese de deshidratare în funcție de performanță și capacitate înainte de a comite.
Controlul calității ca cerință contractuală
Controlul calității nu este un teanc de certificate. Este lanțul cauza-efect care conectează alegerea materialului, toleranța de fabricație, testarea și documentarea cu o deshidratare sigură. O presă cu șurub pentru apă uzată este o mașină de precizie care funcționează într-un mediu agresiv; standardele din spatele ei decid dacă devine cea mai fiabilă unitate din linia de tratament sau sursa timpului de nefuncționare recurent. Definiți așteptările QC în contractul de cumpărare, verificați-le la fabrică și solicitați raportul de testare ca parte a livrării.





 TOP